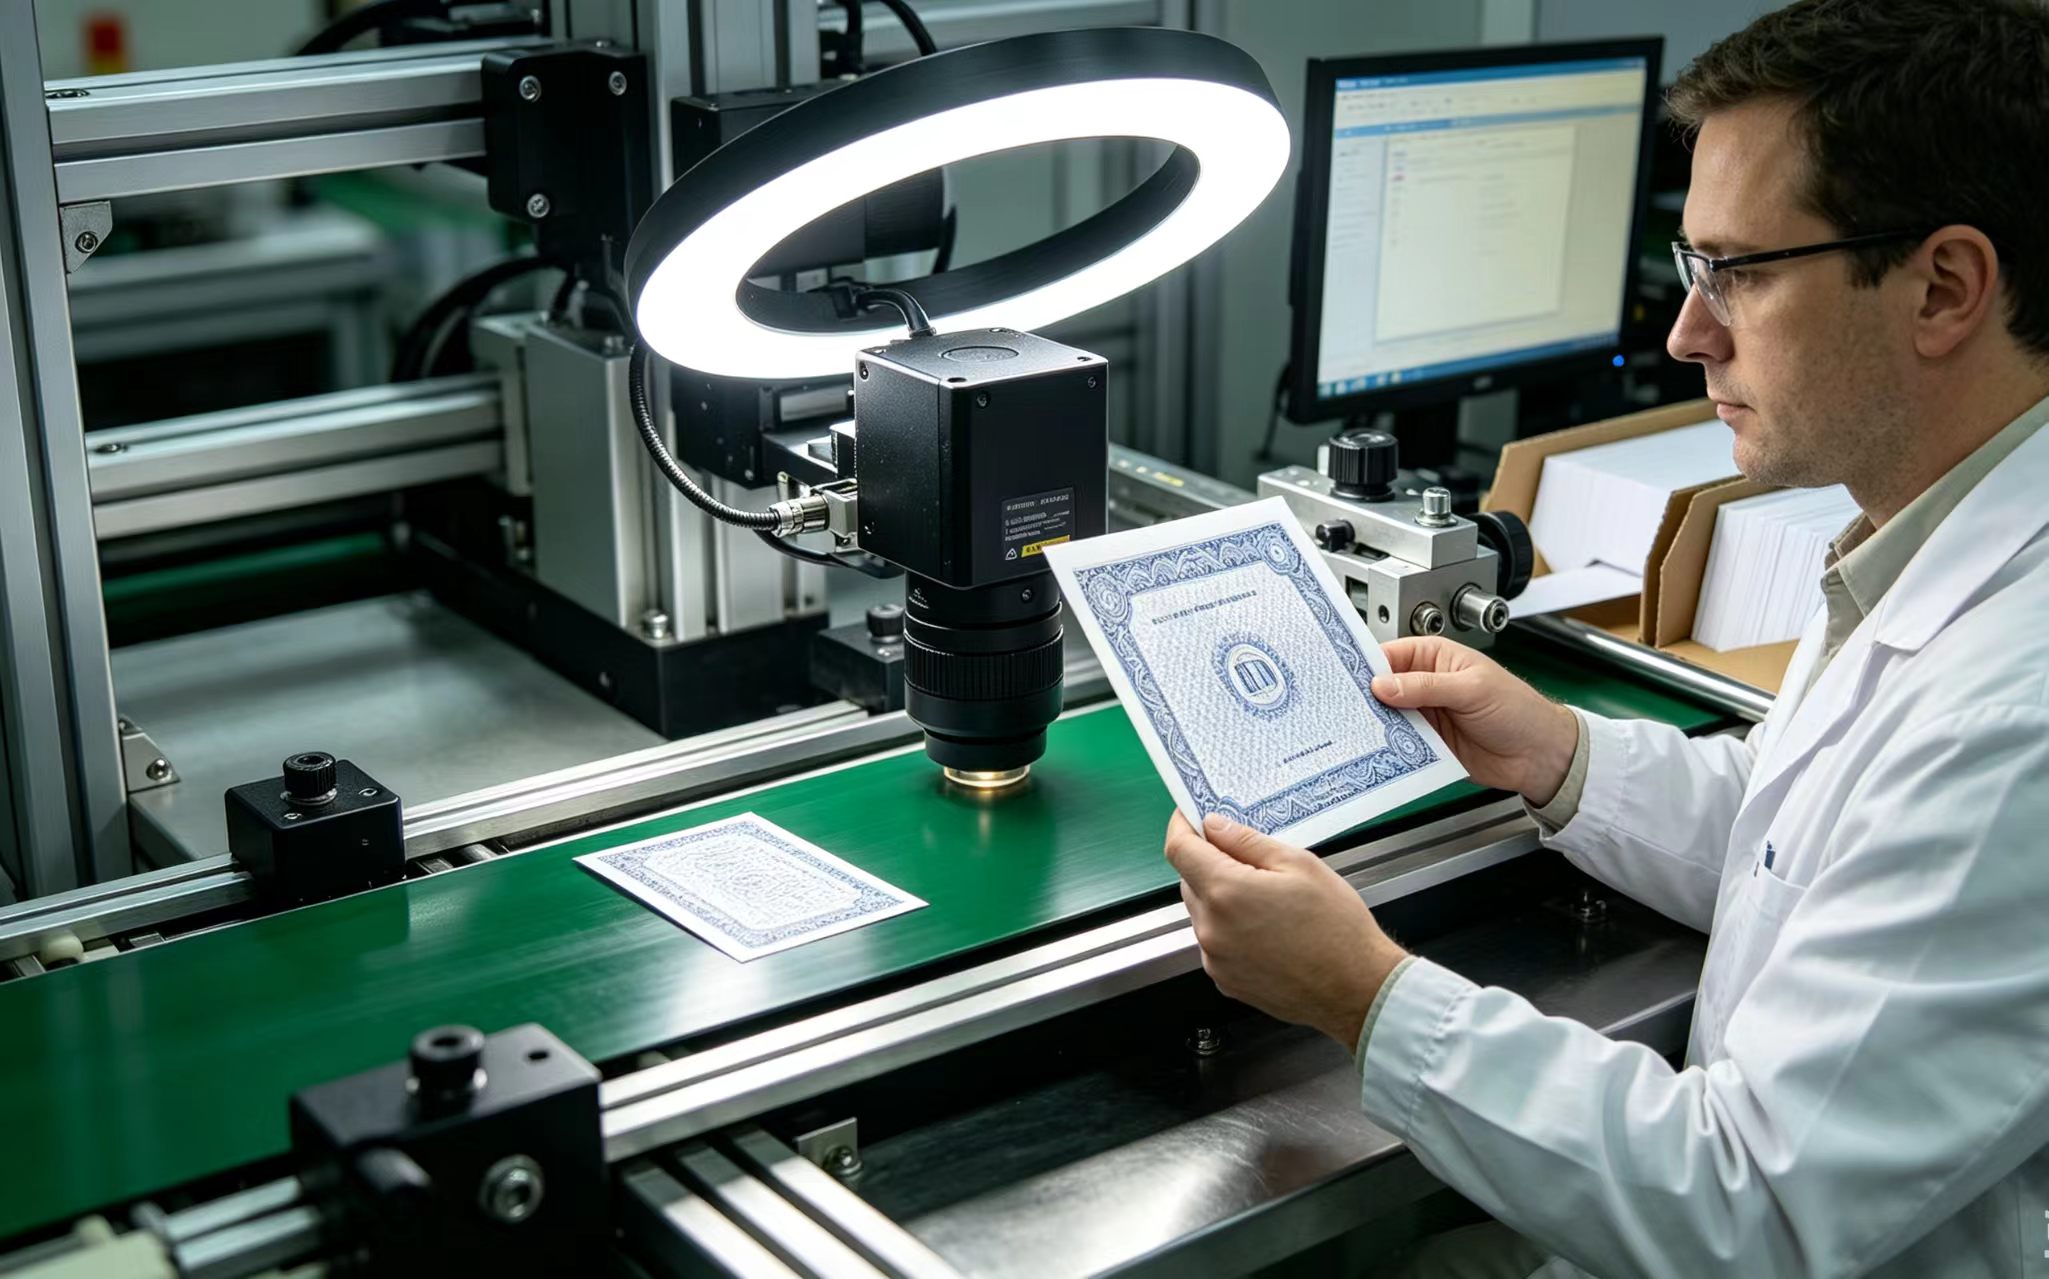
去年秋天,东莞一家中型制证厂的品控主管老陈给我看了两组数据:同一批PVC证卡,采用常规层压工艺的废品率是7.3%,而按照标准化专业证件制作方法调整参数后,废品率降到了0.8%。差距不在设备,在工序细节。
这篇文章不聊概念,只拆解实操。我整理了五个被问得最多的问题,逐个说透。
问一:专业证件制作方法的第一步到底该做什么?
很多人以为是选材料。错了。第一步是确认证件的使用场景和验收标准——这决定了你后面所有工序的参数走向。
举个例子:一张门禁卡和一张社保卡,外观可能差不多,但前者通常只需通过低频读写测试,后者必须过ISO/IEC 7810规定的弯曲、扭曲、温湿度循环等12项检测。你要是拿做门禁卡的思路去做社保卡,材料选型阶段就会埋雷。
具体操作上,先列一张“场景-标准对照表”:使用频率、读写距离、预期寿命、是否接触人体汗液、是否户外暴露。这四个维度定下来,基材是选PVC还是PETG、芯片封装用导电胶还是焊接,答案基本就锁定了。说白了,专业证件制作方法的核心不是“怎么做”,而是“按什么标准做”。
问二:层压工序的温度和压力参数怎么定才不靠猜?
这是实操中翻车最多的环节。我见过不少小作坊凭老师傅手感调压,结果同一批次不同位置的卡片厚度公差能到±0.06mm,远超国标±0.02mm的要求。
靠谱的做法分三步走。第一步,查基材供应商的TDS(技术数据表),找到软化点和推荐层压窗口——比如某品牌PVC片材标注的层压温度区间是135℃~145℃。第二步,做梯度试验:以5℃为步长打三组样,每组保压时间分别设12分钟、15分钟、18分钟,测剥离强度和卡片平整度。第三步,锁定参数后连续跑50张,每10张抽检一次厚度和芯片读写成功率。
坦白讲,这套流程跑下来大概需要4小时,但能把参数固化下来。我们给佛山一家厂做顾问时,用这个方法把层压段的不良率从5.1%压到了1.2%。参数不是猜出来的,是试出来的——这就是专业证件制作方法里最容易被跳过、也最不该跳过的一步。
问三:芯片封装环节有哪些不起眼但致命的细节?
三个细节值得单独拎出来说。
- 天线定位偏移:绕线天线的中心偏差超过0.3mm,读写距离会衰减15%~20%。建议每2小时用投影仪抽检一次。
- 导电胶固化曲线:不少厂按胶水说明书上的120℃/30分钟直接套用,但证卡封装常用的是各向异性导电胶,实际最佳固化温度往往要下调10℃~15℃,否则胶层脆化,弯折测试过不了。
- 热压头平整度:这个最隐蔽。热压头使用超过6个月后,平面度可能从0.01mm劣化到0.03mm,直接导致局部虚焊。每周用塞尺检查一次,成本不到50块钱,能省下几万块的返工费。
说实话,这些细节没有哪本教材会逐条列给你,都是产线上踩坑踩出来的。
问四:个性化打印和批量制作能共用一套方法吗?
不能。这是两种逻辑。
批量制作追求的是参数稳定性——温度、压力、时间三个变量锁死,靠的是标准化作业指导书(SOP)。个性化打印呢?比如小批量定制的工作证、会议代表证,每张图稿的墨量覆盖率不同,热升华打印机的温度补偿曲线就得跟着调。某政务服务中心的制证窗口曾经用批量参数去打个性化证件,结果深色背景的卡片出现了明显的色带——原因就是墨量覆盖率从30%跳到了85%,打印头温度没跟上。
简单来讲,小批量场景下,专业证件制作方法要加一道“图稿预检”工序:算墨量覆盖率、看色彩模式是否转成CMYK、检查分辨率是否够300dpi。这三项过一遍,再上机。
问五:成品检验只做目视检查够不够?
远远不够。目视只能发现表面划痕、套印偏位这类显性缺陷,而证卡失效案例里,超过六成是功能性问题——芯片读不出、天线断裂、层间剥离。
一套可落地的检验方案至少包含四项:用读卡器逐张读UID(唯一标识符),用千分尺测四角厚度,做一次180°弯折测试(抽检比例不低于3%),以及用恒温恒湿箱做48小时老化抽检。广州一家制证企业2022年引入这套四步检验后,客户投诉率从每月11起降到了2起。
检验环节的投入产出比是最高的——一台读卡器几百块,一次批量退货的损失可能是几万块。
回到开头老陈那组数据。7.3%到0.8%的差距,拆开看就是层压参数试了没有、芯片定位抽检了没有、图稿预检做了没有。这套专业证件制作方法没有玄学,全是工序上的笨功夫。如果你正在搭建制证产线或优化现有流程,建议先把上面五个问题逐条对照自查一遍——哪一环缺了,就从哪一环补起。